
Řídicí kontrolér AXBB-E od CNCdrive představuje moderní řešení pro řízení CNC strojů s krokovými nebo servomotory. Kombinuje funkci pohybového kontroléru a breakout boardu, tedy rozhraní pro připojení motorů, snímačů a dalších periferií. Díky ethernetové komunikaci a širokým možnostem vstupů a výstupů je vhodný nejen pro stavbu nového CNC stroje, ale také pro modernizaci stávajícího zařízení.
V tomto článku se podíváme na hlavní výhody AXBB-E a na to, co jeho konstrukce přináší při praktickém použití CNC stroje v kombinaci s řídicím softwarem UCCNC.
Co je AXBB-E a jak funguje?
AXBB-E je kombinací dvou zařízení:
-
Pohybového kontroléru, který zpracovává pohybové příkazy a generuje signály pro řízení motorů.
-
Breakout boardu, který zajišťuje připojení motorů, koncových spínačů, snímačů a dalších zařízení.
Komunikace s řídicím počítačem probíhá prostřednictvím ethernetového rozhraní. AXBB-E tak umožňuje řídit CNC stroj bez nutnosti použití klasického paralelního portu LPT nebo USB připojení.
Kontrolér je určen pro řízení krokových a servomotorů se signály Step/Direction. Podporuje až 6 řízených os a maximální výstupní frekvenci krokovacích signálů 400 kHz.
1. Ethernetové připojení – stabilní komunikace s počítačem
Jednou z hlavních výhod AXBB-E je ethernetové připojení. Oproti starším řešením využívajícím paralelní port nebo USB nabízí větší flexibilitu při instalaci a umístění řídicího počítače.
Kontrolér lze připojit dvěma způsoby:
-
Přímo k síťové kartě počítače.
-
Prostřednictvím síťového přepínače nebo routeru.
Při přímém propojení může být délka ethernetového kabelu až 100 metrů. To umožňuje umístit řídicí počítač mimo pracovní prostor stroje a zároveň zachovat přímé spojení s kontrolérem.
Výhodou je také skutečnost, že komunikace probíhá prostřednictvím standardních síťových paketů. Není tedy potřeba instalovat speciální hardwarové ovladače pro samotné ethernetové rozhraní kontroléru.
2. Vysoká frekvence krokovacích signálů
AXBB-E dokáže generovat krokovací signály s frekvencí až 400 kHz. Tato hodnota je důležitá především při použití motorů s vyšším rozlišením nebo při požadavku na vyšší rychlost pohybu.
Při stejném nastavení mikrokrokování umožňuje vyšší frekvence dosáhnout vyšší rychlosti motoru bez nutnosti snižovat jeho rozlišení.
Praktický přínos závisí na konkrétní mechanice stroje, použitých motorech, driverech a nastavení řídicího softwaru. Samotná frekvence 400 kHz tedy automaticky neznamená, že každý CNC stroj dosáhne vyšší rychlosti nebo přesnosti.
3. Podpora až 6 řízených os
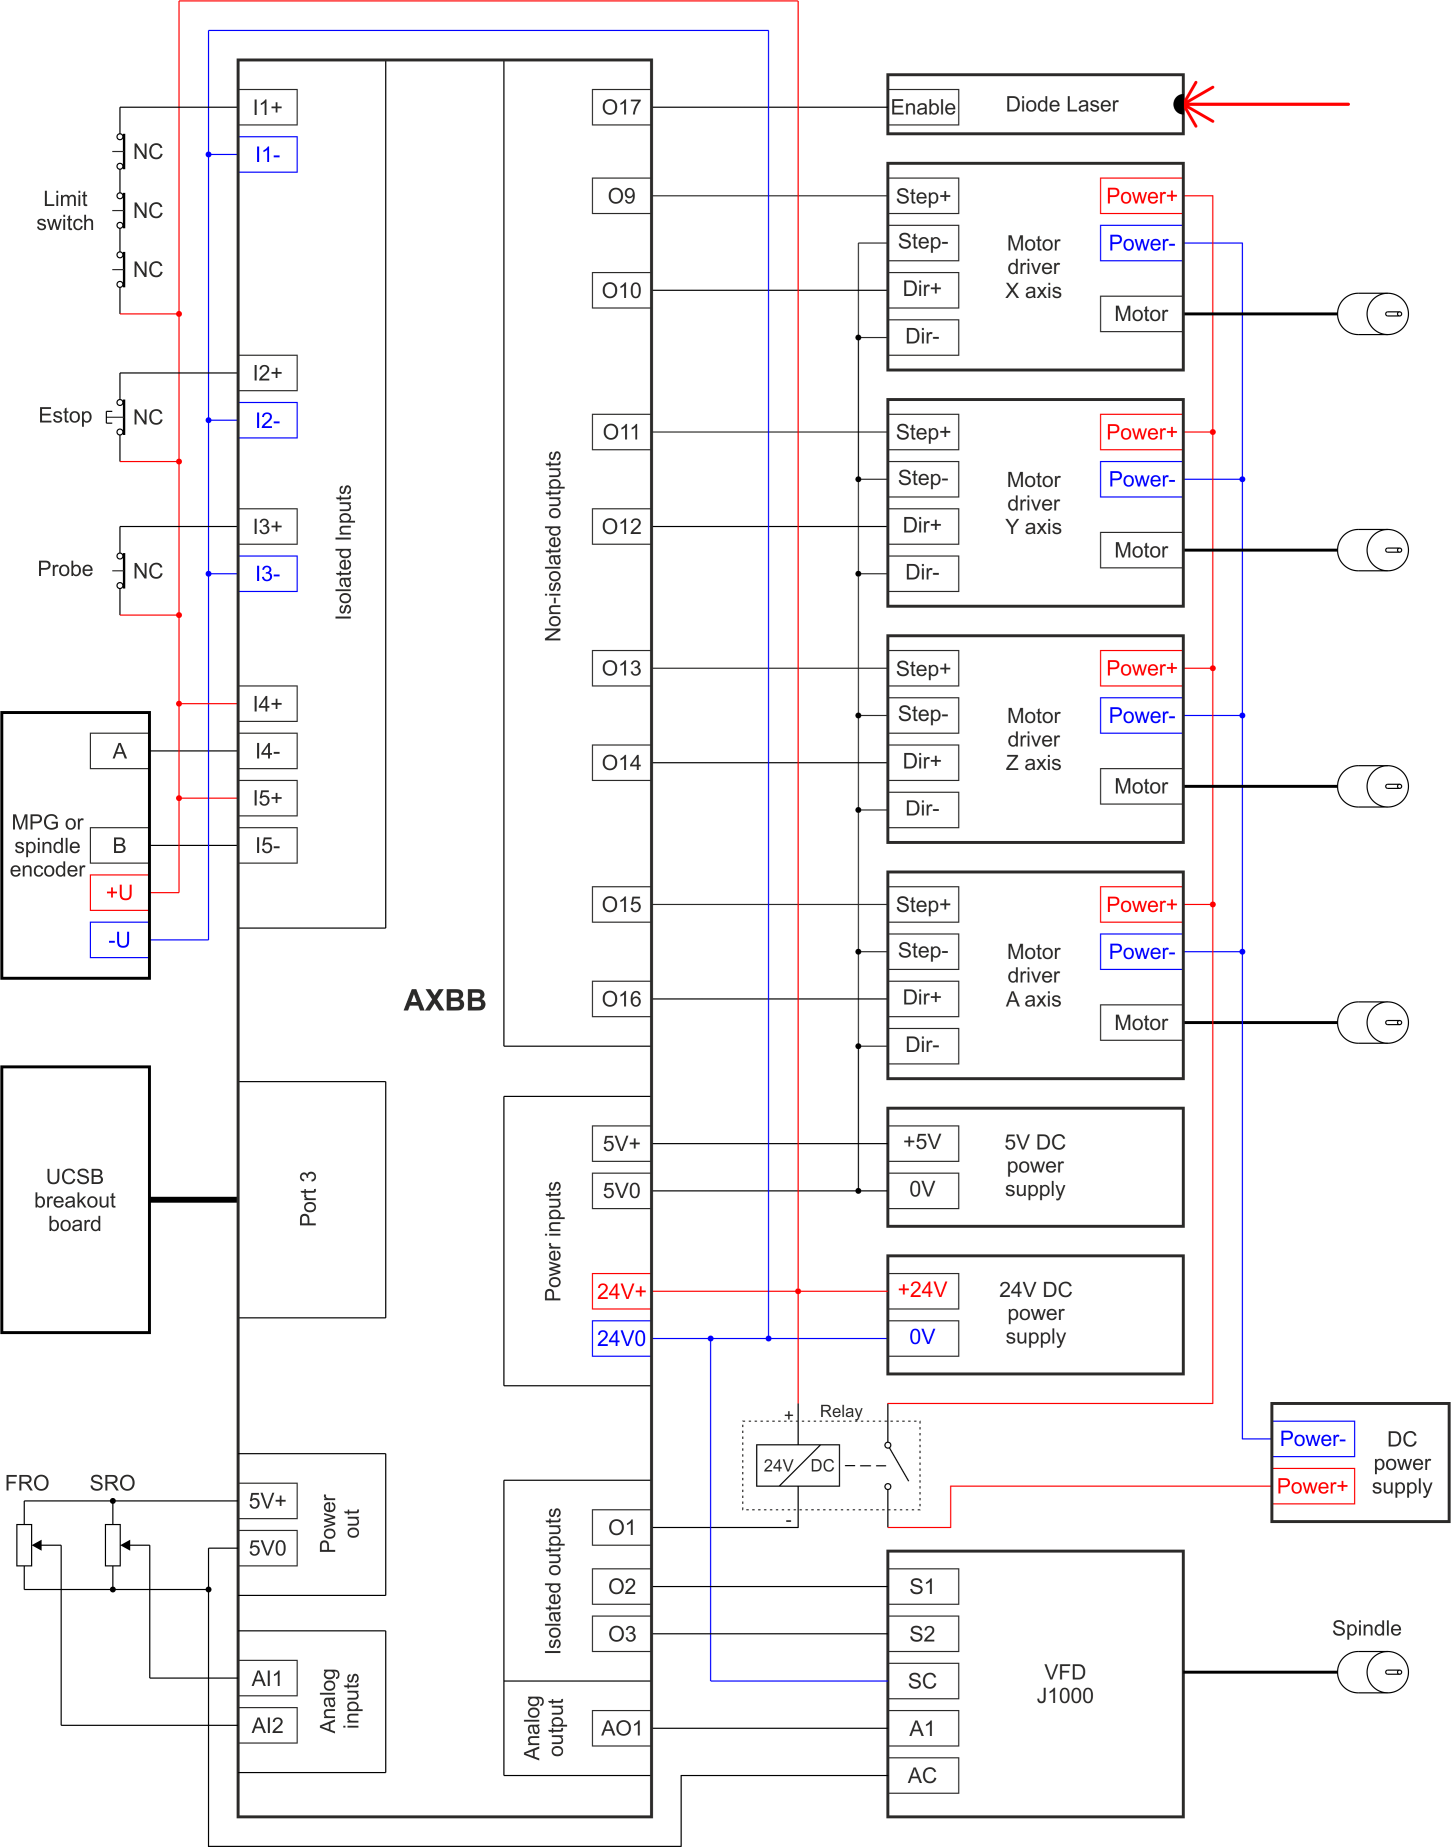
AXBB-E podporuje řízení až šesti os. Na desce jsou přímo vyvedeny samostatné signály Step/Direction pro čtyři osy. Další dvě osy lze realizovat prostřednictvím volně konfigurovatelných vstupů a výstupů v softwaru.
To je zajímavé zejména při stavbě nebo úpravě CNC stroje, který kromě standardních os X, Y a Z využívá například rotační osu A nebo další pomocnou osu.
Důležité je ale počítat s tím, že možnost řízení šesti os neznamená šest kompletních samostatných výstupů Step/Direction přímo na svorkách kontroléru. Při návrhu zapojení je nutné zohlednit dostupné signály a jejich konfiguraci.
4. Opticky oddělené vstupy a výstupy
AXBB-E nabízí šest opticky oddělených digitálních vstupů a osm opticky oddělených výstupů.
Vstupy lze využít například pro připojení:
-
Koncových a referenčních spínačů.
-
Dotykových snímačů nástroje.
-
Snímačů přítomnosti nebo polohy.
-
Ovládacích tlačítek.
Vstupy podporují připojení snímačů typu NPN, PNP i mechanických spínačů. Pracují se signály v rozsahu 10–30 V.
Opticky oddělené výstupy lze použít například pro ovládání relé, pomocných zařízení, laserových jednotek nebo dalších periferií. Každý výstup je určen pro proud až 500 mA a napětí do 24 V.
Praktickou výhodou je možnost oddělit řídicí elektroniku od připojených zařízení. To může pomoci omezit přenos elektrického rušení a zvýšit odolnost řídicího systému.
5. Analogový výstup pro řízení otáček vřetene
AXBB-E obsahuje jeden analogový výstup s volitelným rozsahem 0–5 V nebo 0–10 V.
Ten lze využít například pro řízení frekvenčního měniče, který umožňuje regulovat otáčky frézovacího vřetene pomocí analogového napěťového signálu.
V praxi tak lze vytvořit CNC systém, ve kterém řídicí software UCCNC ovládá nejen pohyb jednotlivých os, ale také otáčky vřetene.
Při použití analogového řízení je nutné ověřit kompatibilitu vstupu frekvenčního měniče a správně nastavit rozsah signálu. AXBB-E umožňuje volbu mezi 0–5 V a 0–10 V pomocí propojky na desce.
6. Dva analogové vstupy pro praktické ovládání
Kromě analogového výstupu má AXBB-E také dva analogové vstupy s rozsahem 0–5 V.
Ty lze využít například pro připojení potenciometrů, které umožňují praktické ovládání vybraných funkcí CNC stroje.
V kombinaci s UCCNC je možné analogové vstupy využít pro:
-
Regulaci rychlosti posuvu.
-
Regulaci otáček vřetene.
To je výhodné zejména při ručním obrábění, testování nových nástrojů nebo při potřebě rychle upravit parametry obrábění bez nutnosti měnit nastavení přímo v řídicím programu.
7. Integrovaný bezpečnostní obvod Charge Pump
AXBB-E obsahuje integrovaný obvod Charge Pump, který sleduje přítomnost řídicího signálu z počítače.
Pokud je signál přítomen, výstup obvodu je aktivní. Pokud se signál přeruší, výstup se vypne.
Tento výstup lze využít například pro ovládání bezpečnostního relé, které odpojí napájení vybraných částí stroje v případě, že řídicí software přestane běžet.
Jde o praktickou funkci pro zvýšení bezpečnosti CNC systému. Samotný Charge Pump ale nenahrazuje nouzové zastavení ani další bezpečnostní prvky. Ty musí být navrženy a zapojeny podle konkrétního stroje a jeho rizik.
8. Možnost rozšíření pomocí standardního LPT rozhraní
AXBB-E má také konektor IDC26 se standardním zapojením paralelního portu LPT.
Pomocí vhodného kabelu lze připojit další kompatibilní breakout board a rozšířit tak počet dostupných vstupů a výstupů.
To je užitečné zejména u složitějších CNC systémů, které potřebují připojit větší množství snímačů, relé nebo dalších periferií.
Při návrhu rozšíření je potřeba ověřit kompatibilitu připojované desky a dostupné signály.
9. Kompatibilita s UCCNC
AXBB-E je určen pro použití s řídicím softwarem UCCNC od CNCdrive.
Kombinace AXBB-E a UCCNC představuje ucelené řešení pro řízení CNC stroje. Kontrolér zajišťuje generování pohybových signálů a komunikaci s připojenými zařízeními, zatímco UCCNC poskytuje uživatelské rozhraní pro ovládání stroje, práci s G-kódem a nastavení jednotlivých funkcí.
Při návrhu nového CNC systému je proto vhodné posuzovat AXBB-E nejen jako samostatnou řídicí desku, ale jako součást celého řídicího systému.
Pro koho je AXBB-E vhodný?
AXBB-E je zajímavou volbou především pro:
-
Stavbu vlastního CNC stroje s krokovými nebo servomotory.
-
Modernizaci staršího CNC systému.
-
CNC stroje s požadavkem na řízení více os.
-
Systémy využívající automatické ovládání vřetene, snímačů nebo dalších periferií.
-
Uživatele, kteří chtějí využívat řídicí software UCCNC.
Při výběru kontroléru je důležité zohlednit nejen počet os a dostupné vstupy a výstupy, ale také typ motorů, použité drivery, požadavky na řízení vřetene a způsob připojení jednotlivých periferií.
Závěr
AXBB-E je univerzální řídicí kontrolér, který v jednom zařízení kombinuje pohybové řízení CNC stroje a rozhraní pro připojení jeho periferií.
Mezi jeho hlavní výhody patří ethernetové připojení, vysoká frekvence krokovacích signálů, podpora až šesti os, opticky oddělené vstupy a výstupy, analogové řízení vřetene a možnost dalšího rozšíření.
Pro uživatele, kteří staví vlastní CNC stroj nebo modernizují stávající zařízení, představuje AXBB-E zajímavý základ řídicího systému v kombinaci s UCCNC.
Při správném návrhu a zapojení umožňuje vytvořit flexibilní CNC řešení, které lze přizpůsobit konkrétním požadavkům na obrábění, automatizaci a ovládání stroje.